北科工研30周年十大标志性成果——带钢热连轧成套自动化控制技术
2026年,恰逢高效轧制与智能制造国家工程研究中心(简称“中心”)三十华诞。三十年来,中心从自动化到智能化,走出了一条艰辛却亮眼的金属轧制技术国产化替代之路;从国内市场到“一带一路”,中心的工程实践从“中国应用”迈向“全球验证”。三十而砥,风华正茂,这三十年的匠心沉淀为冶金轧制领域铺开了一幅崭新的画卷,不仅铸就了中心坚实的技术根基与品牌口碑,更奠定了持续创新的底气。值中心成立三十周年之际,《世界金属导报》特此推出系列文章,旨在将中心三十年来精益求精的奋斗历程、敢为人先的破壁之举、与时俱进的转型节点、细节雕琢的丰硕成果呈与读者。
带钢热连轧是钢铁生产的关键工序,90%以上的薄钢板经此工序生产。高效轧制与智能制造国家工程研究中心(简称“轧制中心”)自 1996 年成立以来,围绕热轧自动化控制技术持续攻关,形成了具有全部自主知识产权的传动系统、基础自动化、过程自动化、生产管理及智能集控系统成套控制技术,打破了国外技术垄断,整体达到国际先进水平,已在国内外 60 余条热轧生产线成功应用,成为冶金行业电气自动化系统集成领域的领先者之一。
1 概述
20世纪90年代,我国热连轧产线的“三电”自动化系统几乎全部依赖国外引进,一套控制系统耗资数亿元。1996年,高效轧制与智能制造国家工程研究中心(原高效轧制国家工程研究中心)成立,成为首批47个国家工程研究中心之一,确立了“实现钢铁生产关键技术国产化”的定位。热连轧自动化控制技术由此成为轧制中心三十年攻关的主线,适配半连轧、3/4连轧、全连轧、炉卷轧机等多种工艺流程,广泛应用于碳钢、不锈钢、硅钢、钛板、铝合金板带等品种。
2 成套自动化控制技术
轧制中心自主研发的涵盖L0传动、L1基础自动化、L2过程自动化以及L3生产管理的综合解决方案(见图1),具备从系统设计、系统开发、集成制造、现场调试到售后服务的全流程交付能力,形成了完整的热轧自动化控制成套技术,从打破国外技术垄断、填补国内高端热连轧自动化控制技术空白起步,到深度融合大数据、人工智能与数字孪生等新一代信息技术,构建起数据驱动、模型自学习、多产线协同的智能控制架构,并在此基础上打造热轧智能集控系统,实现“一线一室”远程集约化生产,推动热轧生产由常规自动化向集控化、智能化持续跃升,整体技术水平保持行业领先。
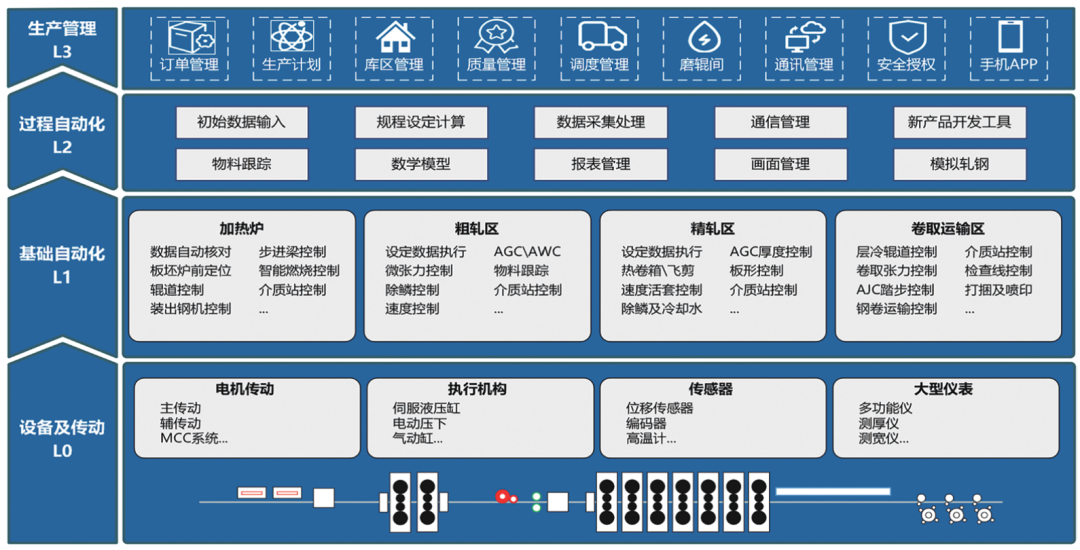
图1 带钢热连轧自动化系统架构图
2.1高精度质量控制技术
产品质量是热轧带钢的核心竞争力。围绕厚度、宽度、板形与温度等四类关键指标,轧制中心形成了高精度质量控
2.2高效与绿色生产技术
以提高生产效率、降低能源与轧辊消耗为目标,轧制中心形成一系列高效与绿色控制技术。生产节奏方面,加热炉区实现板坯自动核对与自动装出钢等无人化控制,通过优化出钢节奏、配合精轧双钢轧制提高机时产量,小时产量可达50块;专用辊形均匀轧辊磨损、延长换辊里程,自动换辊缩短换辊时间。节能降耗方面,系统在无钢状态下自动进入怠速模式,主传动与辊道按需变频运行,降低轧制电耗;生产管理系统贯通炼钢、连铸、热轧工序约束,支持直装、热装、冷装等铸轧衔接工艺。
2.3薄规格稳定轧制技术
薄规格与极限规格的稳定轧制对速度、张力与设定精度要求极高,是衡量热连轧控制水平的重要标志。轧制中心开发的新一代液压活套三环控制技术和张力厚度解耦控制技术,实现了活套的快速响应和张力稳定控制。模型设定精度方面,过程自动化系统基于温降、轧制力、前滑、宽度、弹跳等模型完成辊缝、速度与温度的精确设定与自学习。针对薄规格头部穿带及尾部失稳问题,开发了穿带防起套、带尾自动纠偏和防甩尾、卷取建张防拉等专用功能。依托上述技术,实现了常规热连轧流程1.2mm乃至1.0mm极薄规格稳定生产。
2.4多品种工艺控制技术
不同钢种的工艺特性差异显著。轧制中心在过程自动化系统中构建了覆盖多钢种、多规格的工艺模型库与参数表,通过离线模拟设计新产品轧制工艺;依据钢种组织与性能要求,建立差异化的加热、终轧与卷取温度制度,广泛应用于碳钢、不锈钢、高强钢、钛合金、铝合金等产品。板形方面,中部变凸度工作辊辊形(MVC)显著改善不锈钢高次浪形,硅钢横向厚差控制技术解决了硅钢边部板形的行业难题。
2.5智能控制及智慧应用
面向智能制造,轧制中心将自动化与工业数据、人工智能模型深度融合。智能集控系统覆盖板坯库、加热炉、轧线、成品库全流程,集成智能库管、智能燃烧、智能运维、智慧能源、智慧安环等功能,实现“一线一室”的远程集控生产;构建轧制过程数字孪生与数字钢卷,实现虚拟映射与在线优化;热轧生产管理系统(L3)以订单为核心,贯通计划、库房、调度、质量与发货等业务,实现高效产销协同;大数据与人工智能模型推动单线自动化向多产线集中管控与智能决策升级。
2.6国产高性能控制器
核心控制装备的自主可控是成套自动化控制技术的根基。2026年7月,轧制中心研发的自主可控的全国产化高性能控制器NRC-6000在热轧带钢生产线一次热试成功并实现全线应用,标志着热连轧自动化控制技术实现了从系统软件到核心控制硬件的自主突破,摆脱了对国外高端控制器的依赖,实现了高端装备控制系统软硬件国产化质的突破,为成套技术的安全可控与持续迭代奠定了坚实基础。
3 应用成果及案例
带钢热轧自动化成套控制技术已在60余条带钢热轧生产线上成功应用,占国内近1/3市场,围绕该技术,轧制中心已获授权发明专利50余项、软件著作权20余项。“宽幅高品质中高碳钢带的高效生产关键核心技术”获2025年度冶金科学技术奖一等奖,“热连轧智能工厂高效集约生产和精益管控技术创新” 获2023年度冶金科学技术奖一等奖,“宽带钢热连轧自由规程轧制关键技术”获2015年冶金科学技术奖一等奖,“宽带钢热连轧自动化控制成套技术与应用”获2010年度国家科学技术进步奖二等奖, 相关其他技术获教育部科技进步一等奖等省部级奖励10余项。
近年来在热轧极限规格稳定生产方面成效显著:北海1580实现不锈钢1.6mm极限规格生产;日钢1580实现花纹板1.2mm批量生产;江苏德龙2680生产出2400mm全球最宽不锈钢热轧卷;东华1580实现1.2mm批量生产和1.0mm极薄规格稳定生产;冀南1780实现30.0mm特厚带钢稳定生产,突破带钢设计最厚极限(见图2)。
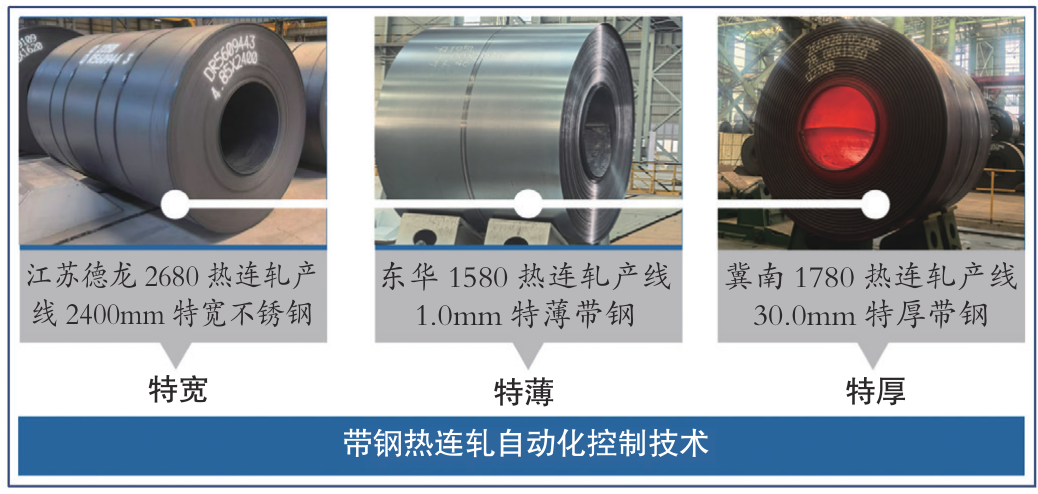
图2 带钢热连轧极限规格轧制
轧制中心承接完成的“莱钢1500热连轧计算机控制系统”是国内首条由中方独立基于西门子TDC系统开发的热连轧自动化控制系统。此后先后完成了日钢1580、柳钢1450、武钢1700、重钢1780、鼎信850及1780、安丰1780及1450、东海特钢1450及1580、冀南1780、普阳1780、东华1450及1580等数十条热轧生产线,保持所有项目100%一次性过钢热试成功。在此基础上,于敬业1450热轧项目中实现国内外首套基于西门子S7-1500 PLC的宽幅带钢热连轧系统。
轧制中心积极响应国家“一带一路”倡议,成套技术先后输出到印尼、中东、乌兹别克斯坦、埃及等国家。2017年上海鼎信印尼1780不锈钢产线投产;2023年中东FGC 1422改造项目投产;2024年印尼莫罗瓦利1780、印尼海洋钢铁1450相继投产。同时,成套技术也输出至中国台湾,并将业务范围延伸至有色金属行业,成功应用于永杰1850、广投柳铝3300+2850等有色热轧产线。
4 展望
面向未来,轧制中心将持续推动自动化控制技术与人工智能的深度融合,不断提高厚度、温度、板形等模型泛化能力,提升系统的跨产线集中管控与全局智能决策能力,助力钢铁企业完成数字化转型与智能制造体系升级;同时,紧扣绿色低碳发展要求,持续迭代热送热装、低温轧制、层流冷却等关键环节的控制模型,以全流程精细化管控支撑产线节能降耗与极致能效。