北科工研30周年十大标志性成果——高品质板带箔板形综合控制技术
2026年,恰逢高效轧制与智能制造国家工程研究中心(简称“中心”)三十华诞。三十年来,中心从自动化到智能化,走出了一条艰辛却亮眼的金属轧制技术国产化替代之路;从国内市场到“一带一路”,中心的工程实践从“中国应用”迈向“全球验证”。三十而砥,风华正茂,这三十年的匠心沉淀为冶金轧制领域铺开了一幅崭新的画卷,不仅铸就了中心坚实的技术根基与品牌口碑,更奠定了持续创新的底气。值中心成立三十周年之际,《世界金属导报》特此推出系列文章,旨在将中心三十年来精益求精的奋斗历程、敢为人先的破壁之举、与时俱进的转型节点、细节雕琢的丰硕成果呈与读者。
板形是板带箔非常关键且控制难度很大的质量指标。历经三十年的努力,中心形成覆盖机型、辊形、工艺、控制、管理的高品质板带箔生产全流程板形综合控制技术,研发出兼顾多目标和全幅宽板形控制的PFEC成套板形控制系统及在线改造技术、板形诊断智能体、多功能辊形技术及轧辊服役周期提升技术、残余应力减量化技术、硅钢轧制全流程同板差控制技术、高强钢生产全流程高次浪形控制技术等,相关技术在国内近50%的典型产线取得成功应用,覆盖所有类型的生产流程,多次替代国际知名的同类技术,并实现成套技术的海外推广,整体技术达到国际领先水平,极大地推动了高品质板带箔生产技术的进步。
01 背景
板形控制是板带箔生产的关键共性技术,也是高品质板带箔生产的难点。由于板形质量受各工序装备、工艺、控制、管理等多重因素影响,且影响因素通常具有非线性、强耦合、遗传性强等特点,在热轧领域还叠加高温、相变等因素作用,板形控制难度更大。近年来,随着新能源汽车、特高压输电、高端装备制造等下游产业快速发展,硅钢、高强钢等高端品种需求持续攀升,极限薄规格、极限宽规格不断挑战产线能力边界,局部高点、四分之一浪、中边复合浪等高次板形缺陷层出不穷,板形控制正由传统的“单标志点精度”向“全幅宽、多目标、全流程精度”跃升。
长期以来,国内板形控制系统市场多由国外知名供应商主导,关键核心技术自主可控需求迫切。经过三十年的研究实践,中心板形团队在板形质量控制领域开展了大量基础性和工程应用的研究,率先提出兼顾全幅宽、多目标、上下游工序协同及智能化的板形控制方法,形成了一整套包括机型、辊形、工艺、控制、管理在内的全流程高精度板形综合控制技术,在钢铁及有色金属多个场景落地应用,打破了国外技术垄断,实现了关键核心技术的自主创新和技术引领。
02 主要技术应用
基于全流程板形综合控制方法,团队自主研发出国际独有的成套板形数智化控制系统(见图1),包括“辊形技术+控制模型”的PFEC(Profile、Flatness、Edge-contour Control)板形控制系统、板形智能诊断系统及多项关键技术。
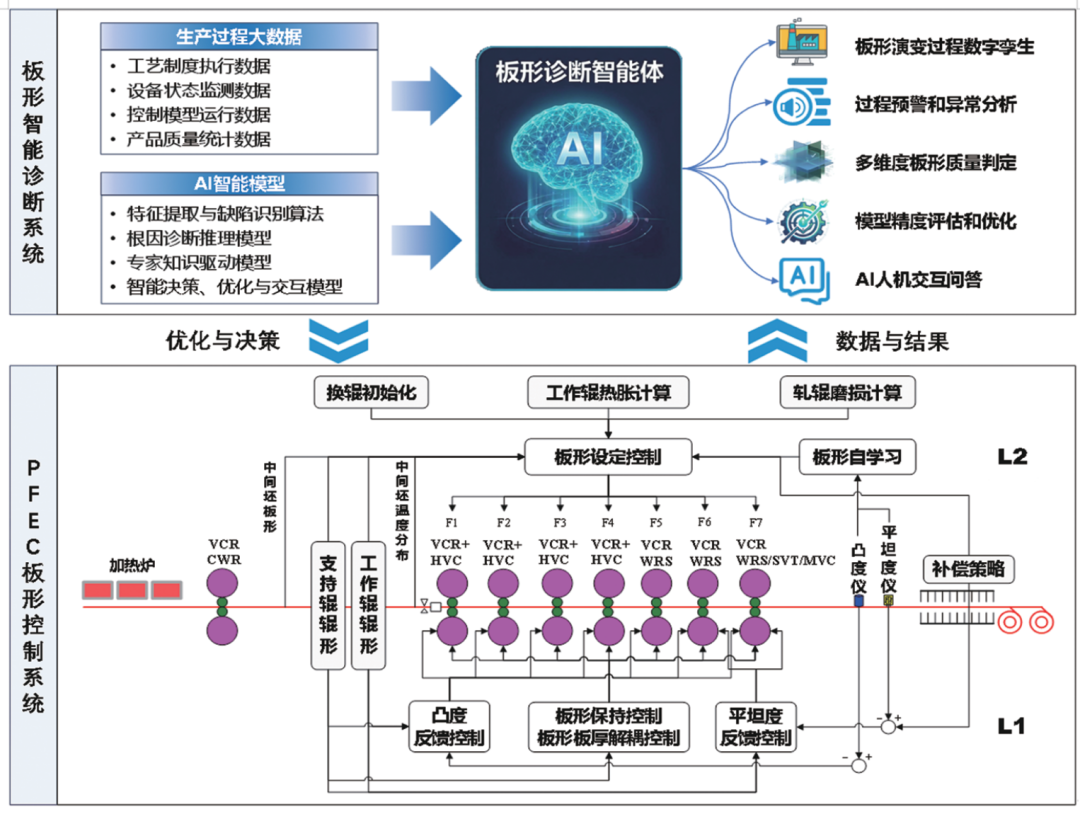
图1 板形数智化控制系统
2.1 PFEC成套板形控制系统及在线改造技术
PFEC板形控制系统以多尺度辊系-轧件一体化模型为核心,涵盖温度-组织-应力应变多物理场耦合模型、辊系-轧件变形在线快速计算模型等,配合上下游多机架协同的板形分配策略,实现全幅宽断面形状与残余应力分布的高精度在线预测与控制,市场占有率超过35%。
针对非新建产线的升级改造需求,团队研发出网关并行技术与植入融合技术,形成板形控制系统在线改造成套方案,实现了行业主流板形模型系统“零停机时间”在线升级,见效快、风险低,大幅缩短改造周期,降低改造成本与停产损失。
2.2板形诊断智能体
针对复杂板形问题分析难度大、板形参数优化耗时长等现实难题,团队开发出融合冶金机理与工业数据的板形诊断智能体。该智能体集成了板形演变过程数字孪生、板形质量预警与判定、板带全长板形智能分析、轧制单元板形演变分析、同品规横向对比分析、质量综合评分、质量异常溯源等功能模块,可为PFEC板形控制系统输出参数优化方案并提供智能决策支持;同时具备面向工程应用的AI人机交互能力,将板形异常问题的分析研判效率提升90%以上。
2.3多功能辊形技术及轧辊服役周期提升技术
辊形技术是最直接、最灵活、最有效的板形控制手段之一,是解决复杂板形难题的利器。团队兼顾板形控制、轧制稳定性、轧辊消耗、换辊周期、自由规程轧制等多目标需求,自主研发了多功能辊形技术。变接触支持辊辊形(VCR/VCR+)可提高轧机横向刚度,增强弯辊力调控功效,均匀化辊间接触压力与轧辊磨损;高性能变凸度工作辊辊形(HVC)可解决常规CVC辊形技术轧制窄规格时调控能力不足问题;混合变凸度工作辊辊形(MVC/MVC+)可解决高强钢、不锈钢、宽薄规格轧制时出现的四分之一浪缺陷;双锥度工作辊辊形(SVT/SVT+)可抑制轧制中后期带钢断面局部高点、边降偏大、窄边浪等问题;非对称辊形(ATR/EVC)用于带钢边部板形控制,提升同板差控制水平。在此基础上,团队提出多机架辊形综合优化配置方案,并结合智能窜辊策略、负荷分配优化与辊系结构改进,延长轧制公里数20%以上。
2.4残余应力减量化技术
针对热态板形与冷态板形不一致引发的开卷浪形和分切侧弯,以及中厚板、高强钢热处理过程残余应力导致的板形不良问题,团队提出残余应力减量化技术。通过建立温度-组织-应力应变多物理场耦合的全流程内应力演变模型,探明轧制、冷却、热处理及下游加工全过程板形演变规律;研发出基于超声的残余应力检测技术,实现板带内部应力状态的定量表征;通过微中浪轧制、上下非对称冷却、头中尾分段控制、基于大数据的热处理工艺和控制参数推优等关键技术实现残余应力减量化。大梁钢、工程机械用高强钢等品种钢的开卷浪高及分切侧弯量减小50%以上,同时有效抑制板带热处理翘曲变形,改善了成品板带的平直度与后续加工性能。
2.5硅钢轧制全流程同板差控制技术
硅钢是电力装备的核心软磁材料,同板差指标直接影响其叠片系数、磁性能与成材率。团队在热轧工序研发出板带全断面形状预测模型、凸度C25设定和反馈控制模型、阶梯凸度目标策略及SVT/ATR辊形技术,实现热轧硅钢凸度C40与C25双目标控制;在冷轧工序通过上下游辊形优化与多机架协同控制,成品同板差小于5μm的合格率达到85%以上,为全牌号硅钢的高质量稳定生产提供核心技术支撑。
2.6高强钢生产全流程高次浪形控制技术
高强钢广泛应用于汽车、工程机械等领域,因强度高、难变形,宽薄规格轧制时辊系变形容易呈现高次挠曲,高次浪形缺陷尤为突出,传统板形控制手段效果不佳。团队研发出高次浪形特征智能识别模型,实现带钢全长高次浪形缺陷的自动辨识与分类;在热轧工序通过弯窜辊多目标协同优化与下游MVC/MVC+工作辊辊形技术抑制高次浪形萌生;在冷轧工序通过多机架弯窜辊组合调控策略和QCR工作辊辊形,阻断高次浪形遗传放大。技术应用后高强钢宽薄规格高次浪形发生率下降90%以上。
2.7获奖与专利情况
相关成果累计获得国家科技进步奖1项、省部级奖励10项,授权发明专利80余件(含韩国专利1件、PCT国际专利2件),发表高水平学术论文200余篇,出版中英文专著3部,整体技术达到国际领先水平。
03 应用案例
高品质板带箔板形综合控制技术已在宝武、首钢、鞍钢、河钢、涟钢、沙钢、中铝、新疆众和等国内骨干企业的近百条产线实现大规模、连续稳定应用,覆盖了常规热连轧、炉卷轧机、CSP、ESP、薄带铸轧等所有板带热轧流程。在与国外模型供应商的同台竞争中,团队多次凭借技术优势成功胜出,并在线改造国际知名的外方系统,取得质量更优的控制效果,实现核心技术自主可控。
在世界最宽的2680mm热连轧不锈钢产线,团队针对不锈钢轧制工艺特点定制化设计辊形配置与控制模型,树立了宽幅不锈钢板形控制的行业样板。在亚洲首条超薄带铸轧产线,团队将板形综合控制技术延伸至这一全新流程,极薄规格带钢的凸度命中率普遍提升至98%以上,拓展了超薄带铸轧技术的工业化边界。在东华1580mm热连轧产线,薄规格带钢的稳定生产能力由2.0mm拓展至1.0mm,过渡材大幅减少。此外,成套板形控制系统已输出至韩国、印尼等“一带一路”沿线国家,在浦项印尼的1850mm热连轧产线,彻底替换了原外方系统,提升了薄规格轧制稳定性,获得世界一流钢铁企业的高度认可。
04 展望
当前,钢铁及有色金属工业正加速向高端化、绿色化、智能化、融合化发展,板形控制技术既面临硅钢、高强钢等高端品种产能扩张与规格极限化带来的更高精度要求,也迎来了人工智能大模型、数字孪生等新技术与轧制工艺深度融合的历史窗口。展望未来,团队将在三个方向持续发力:一是深化工艺机理与数据驱动的融合,不断提升板形控制模型适应复杂工况的能力,推动板形诊断智能体由辅助分析向自主决策演进;二是面向极致成本与高效生产,进一步延长轧辊服役周期、降低辊耗与过渡材消耗,助力钢铁流程节能降碳;三是依托自主可控的板形成套控制系统,加快对国外板形控制系统的全面替代,并乘“一带一路”东风,推动中国板形控制技术走向世界。